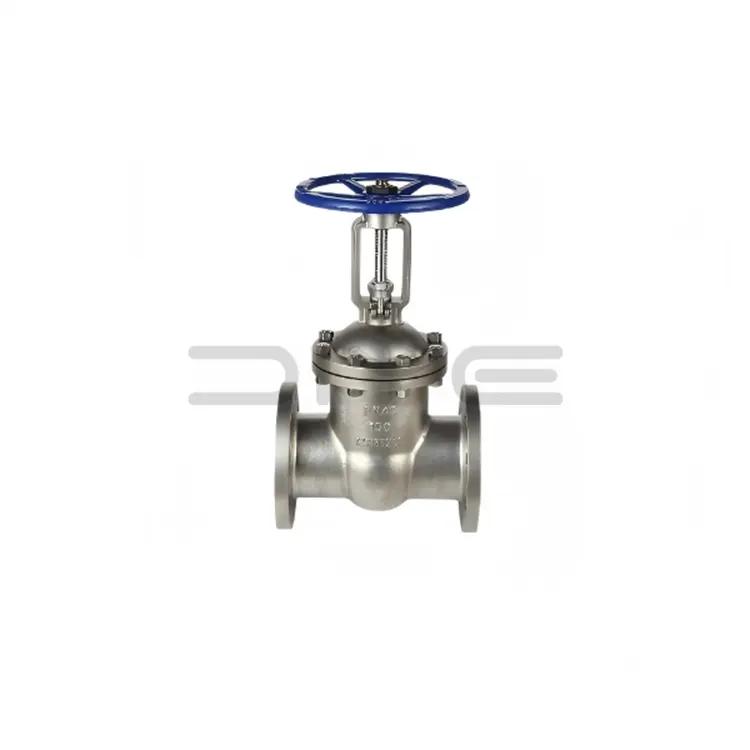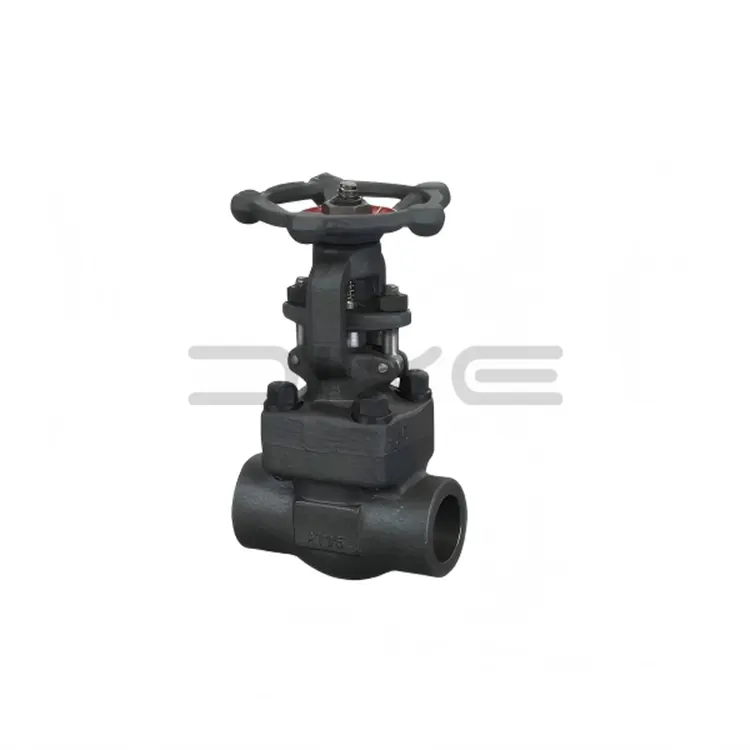
Избор на клас неръждаема стомана за шибъри
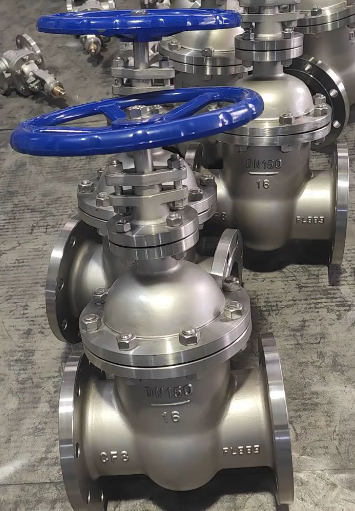
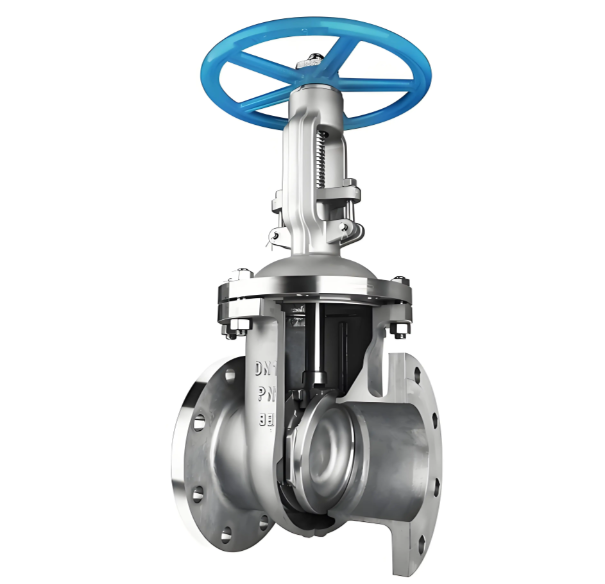
Избор на степен на материал заШибъри от неръждаема стомана Изборът на степен на материал за шибъри от неръждаема стомана се определя от характеристиките на средата, заедно с работните условия на температура-налягане. Три широко използвани степени на отливка са изброени по-долу:
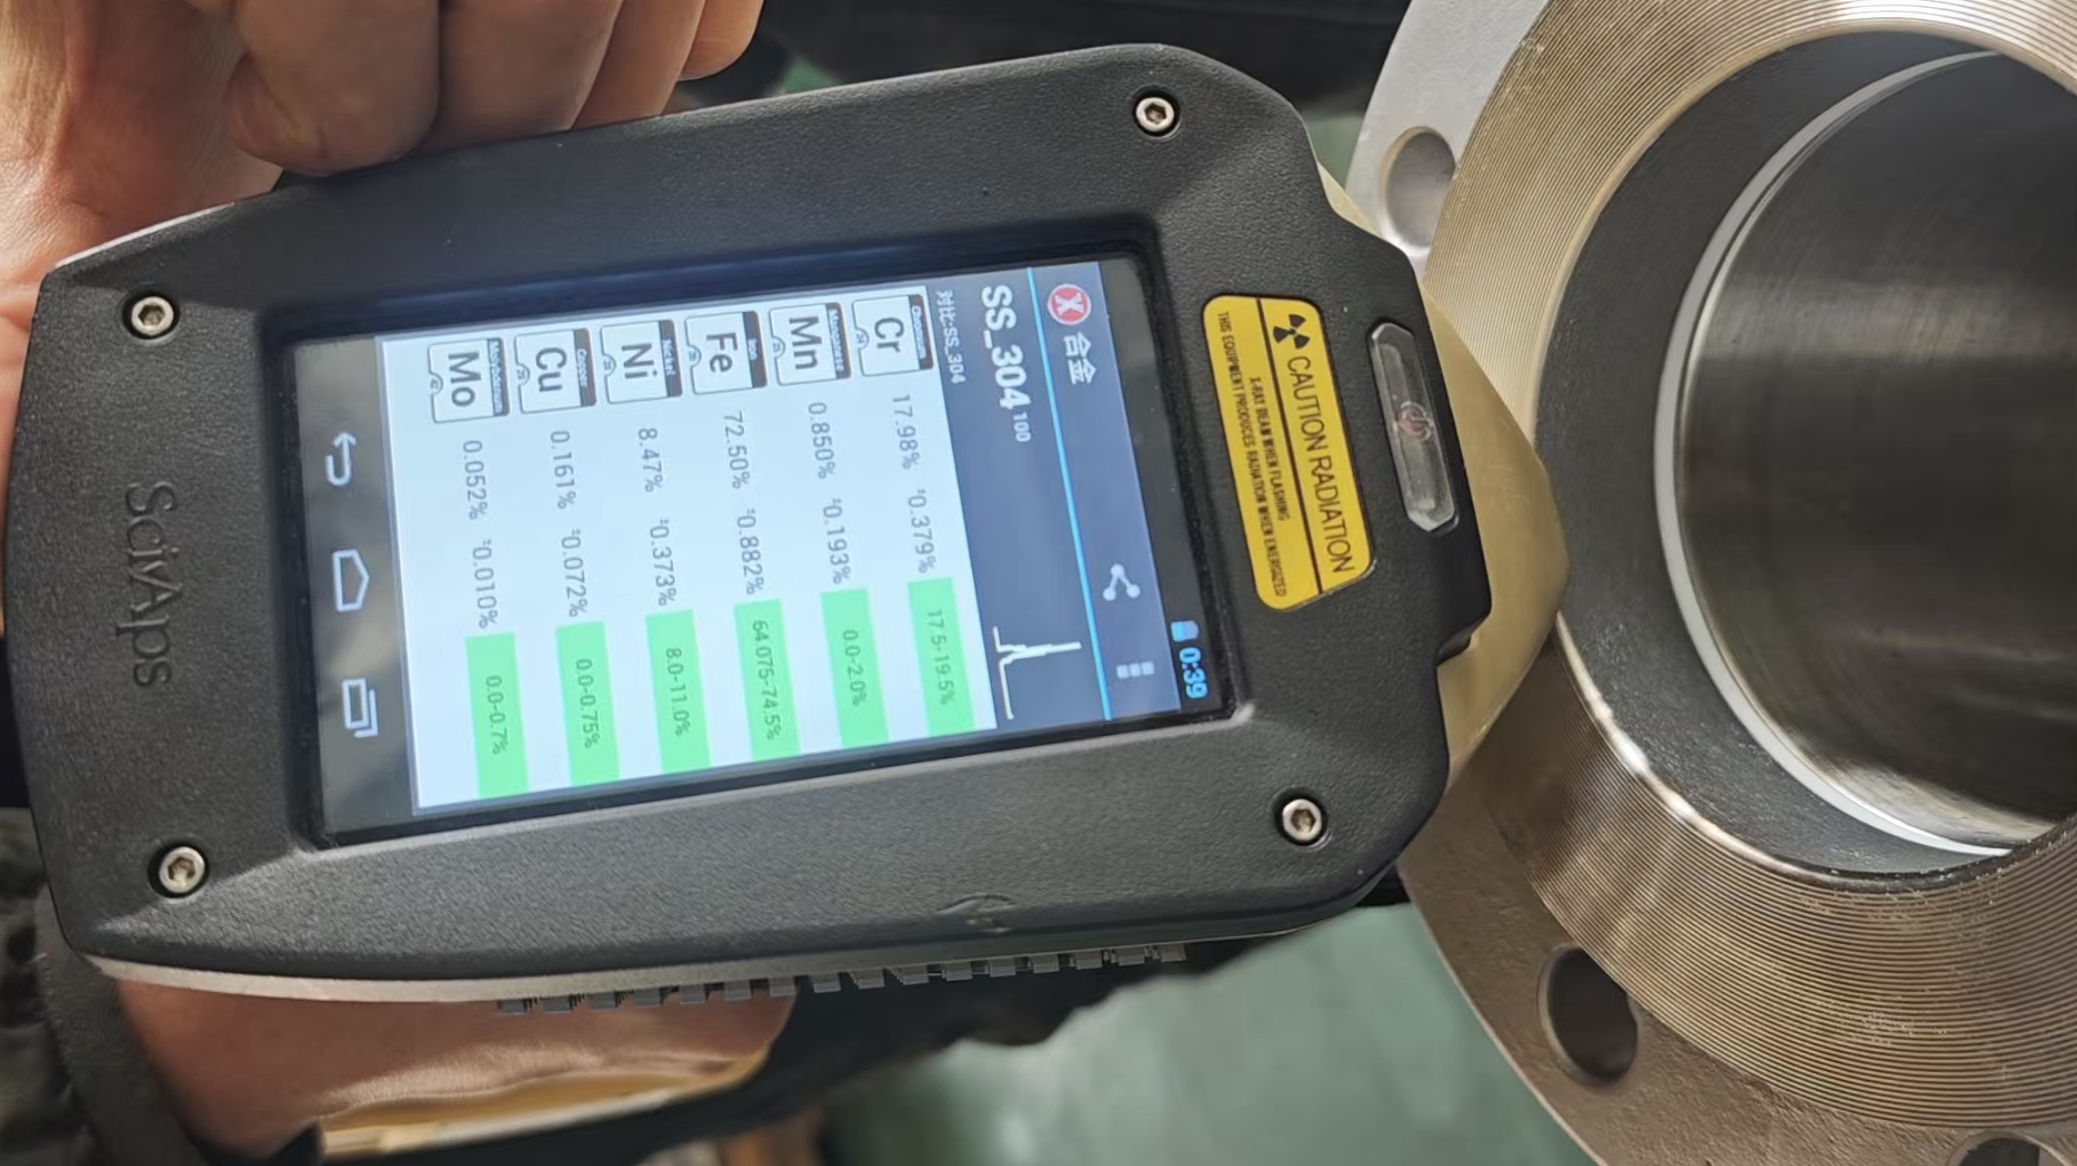
CF8 (304 неръждаема стомана):Подходящ за слабо корозивни среди като разредена азотна киселина и органични киселини. Той може да издържи на работни температури до 400°C и осигурява най-рентабилната производителност.
CF8M (316 неръждаема стомана):Проектиран за умерено корозивни услуги, включително разредена сярна киселина, фосфорна киселина и морска вода. Максималната му работна температура достига 450°C; добавянето на молибден значително подобрява устойчивостта на точкова корозия.
CF3M (неръждаема стомана с ултра ниско съдържание на въглерод 316L):Предпочитан за заварени възли. Съдържанието на въглерод в него се поддържа под 0,03%, което ефективно предотвратява междукристална корозия в зоните, засегнати от топлина.
За специални условия на работа се предлагат алтернативни степени:
CF8C (347 неръждаема стомана):Добавката на ниобий стабилизира въглерода и осигурява отлична устойчивост на високотемпературна междукристална корозия.
CN7M (сплав 20):Специално формулиран за обслужване с гореща концентрирана сярна киселина.
Процедура за избор на степен:
Потвърдете типа и концентрацията на технологичната среда
Обърнете се към наръчниците за устойчивост на корозия, за да проверите корозионната съвместимост на кандидат класовете
Определете параметрите на работната температура и налягане
Завършете класа, който отговаря както на изискванията за корозия, така и за налягане-температура
Характеристики на леене и обработка наШибъри от неръждаема стоманаПрактиката за леене на шибъри от неръждаема стомана се различава съществено от шибъри от въглеродна стомана.
Неръждаемата стомана показва по-лоша течливост на разтопения метал в сравнение с въглеродната стомана. Температурата на изливане трябва да се повиши с 50-80°C, за да се постигне пълно запълване на формата; прекомерната температура обаче причинява груба зърнеста структура и намалена механична якост.
Неръждаемата стомана също се характеризира с приблизително 1,5 пъти по-голямо свиване от въглеродната стомана. Поради това по-големите щрангове са задължителни при проектирането на литникови системи, за да се намалят кухините при силно свиване. По време на отливането се образува по-твърда повърхностна нагар, което прави разклащането и смилането по-трудоемки.
При операциите по машинна обработка неръждаемата стомана показва лоша обработваемост и силна тенденция към втвърдяване, което ускорява износването на инструмента. Практическите контрамерки включват приемане на YG-серия режещи инструменти от циментиран карбид, намаляване на скоростта на рязане до 60-70% от типичните стойности за въглеродна стомана и прилагане на по-високи скорости на подаване, за да се избегне задържането на инструмента върху закалените повърхностни слоеве.
Трябва да се обърне специално внимание на наваряването на уплътнителните повърхности. Несъответстващите коефициенти на топлинно разширение между основния метал от неръждаема стомана и отлаганията от твърда наварка Stellite могат да предизвикат остатъчно напрежение и изкривяване на компонентите след заваряване. Повърхностна обработка и пасивиране на шибъри от неръждаема стомана Въпреки присъщата устойчивост на корозия на неръждаемата стомана, правилното покритие на повърхността и пасивирането остават критични за надеждния експлоатационен живот.
Вътрешна повърхностна обработка:
Вътрешните канали на потока се почистват с бластиране, за да се отстрани котлен камък и остатъчен пясък. След това компонентите се третират със смесен пасивиращ разтвор на азотна и флуороводородна киселина. Тази обработка елиминира замърсяването на повърхността със свободно желязо и генерира равномерен, плътен пасивен филм от хромов оксид с дебелина 2-5 nm — основната бариера, осигуряваща защита от корозия.
Качеството на пасивиране се валидира чрез теста със синьо петно: върху повърхността се нанася тестов разтвор (калиев ферицианид плюс азотна киселина). Успешният резултат не показва синьо обезцветяване в рамките на 30 секунди; сините петна показват остатъчно замърсяване със свободно желязо.
Външна повърхностна обработка:
Обикновено шибърите от неръждаема стомана не изискват външно боядисване, благодарение на добрата устойчивост на атмосферна корозия. Когато спецификациите на проекта изискват маркиране с боя, първо трябва да се нанесе епоксиден грунд, за да се преодолее лошата адхезия на боята върху гладки повърхности от неръждаема стомана, последвано от нанасяне на горно покритие.
Уплътнителните повърхности на фланеца са покрити със смазка против ръжда за временна защита по време на транспортиране и съхранение, като се избягват петна от ръжда по повърхността, които биха компрометирали ефективността на уплътнението.
Свързани новини
- Какво представлява шибър от кована стомана и как поддържа надежден промишлен контрол на потока?
- Филтър Y от неръждаема стомана ANSI 150LB с фланец за надеждна тръбопроводна филтрация
- Пълен процес на тестване на сферичния кран от неръждаема стомана | Стандартна инспекция и осигуряване на качеството
- Санитарна дроселна клапа от 3 части за системи за контрол на хигиенни течности
- Тенденции на санитарния възвратен клапан в съвременната обработка на хигиенни течности
- Сферичен кран с фланец от две части: структурни принципи, правила за монтаж и ограничения на приложението
Оставете ми съобщение